Lavadores de gases y ductos de FRP para humos ácidos
La perspectiva del fabricante sobre lavadores de gases y ductos de FRP para control de humos ácidos: química del condensado, selección de resina y liner, el caso de diseño por vacío y las normas ASTM contra las que fabricamos y verificamos.
Lavadores de gases y ductos de FRP para control de humos ácidos
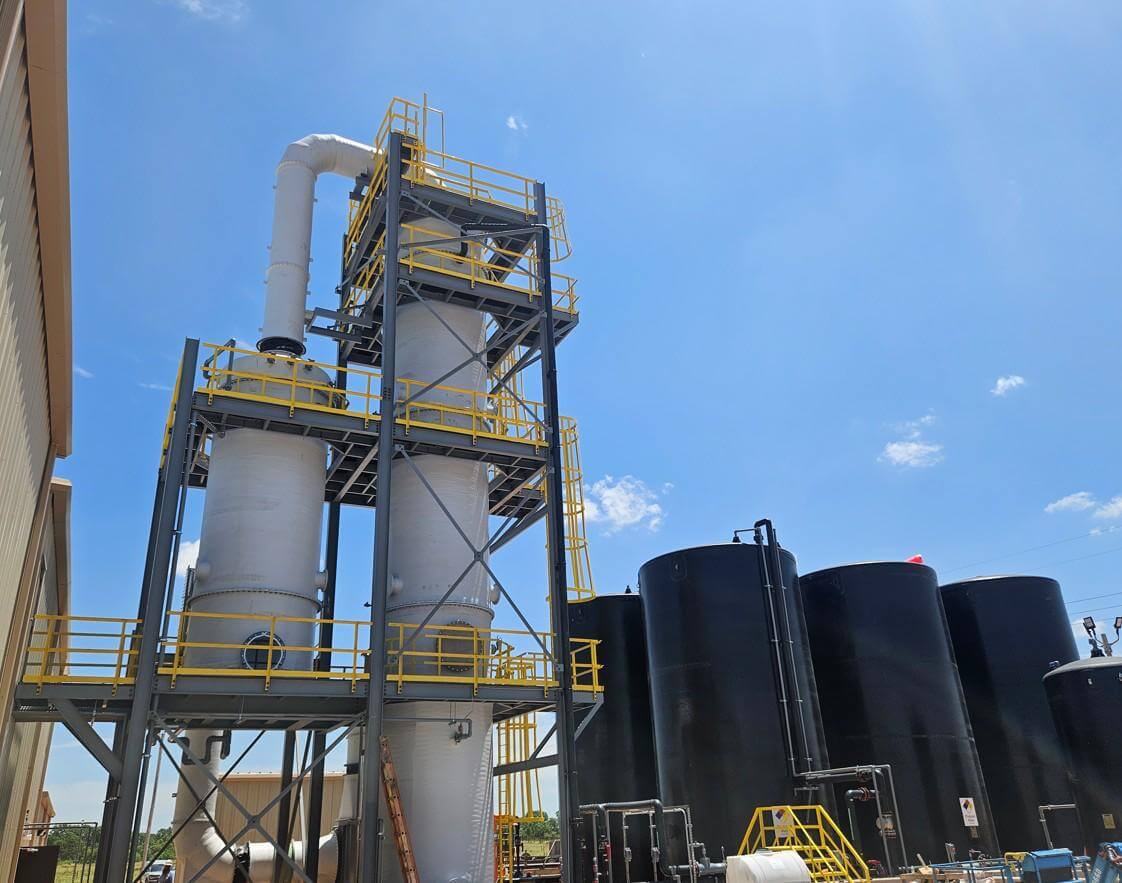
Un lavador de gases es el único equipo de una planta al que se le alimenta deliberadamente lo peor que produce el proceso. Todo lo demás maneja una corriente controlada; el sistema de control de humos maneja lo que se escapa. Ve niebla ácida, vapor saturado, variaciones de temperatura, arrastre de gotas y condensado que se forma y se vuelve a formar sobre cada superficie interior.
En Plastimarmol fabricamos lavadores, ductos, campanas, transiciones y chimeneas de FRP desde hace más de cuatro décadas. Este artículo explica cómo diseñamos y construimos ese equipo, qué información necesitamos del cliente antes de laminar la primera capa y contra qué normas ASTM verificamos el trabajo terminado.
El problema no es el gas: es el condensado
La mayoría de las especificaciones que recibimos describen el servicio nombrando el gas: humos de ácido clorhídrico, niebla de ácido sulfúrico, cloro, dióxido de azufre, vapores nítricos de una línea de decapado. Pero el gas seco a temperatura rara vez es lo que destruye el equipo. Lo que lo destruye es la fase líquida que condensa sobre la pared del ducto o sobre la envolvente del absorbedor.
Ese condensado no tiene la misma química que el líquido de lavado. Normalmente está mucho más concentrado que el licor, permanece como película delgada contra el laminado durante períodos largos y se concentra todavía más cuando el equipo cicla entre operación y paro. Un ducto que maneja una concentración moderada de humos puede desarrollar condensado de pared lo bastante agresivo como para atacar un sistema de resina que manejaría el líquido a granel sin dificultad.
Por eso, cuando cotizamos, seleccionamos la barrera de corrosión contra el condensado y no contra la composición promedio del gas. Si la química del condensado no se conoce, necesitamos el punto de rocío, la temperatura de operación y de disparo del gas, y el rango de concentración de cada especie ácida, para elegir la resina contra un peor caso realista.
Un sistema de control de humos no es un solo laminado
Un tren completo de control de humos tiene varias zonas, y no todas ven el mismo servicio:
- Campanas y ducto de entrada. La sección más caliente y más seca. Aquí manda la temperatura, no la química.
- Sección de enfriamiento o dilución. Donde el gas caliente se encuentra con el líquido. Choque térmico, erosión y el gradiente de temperatura más pronunciado del sistema.
- Envolvente del absorbedor y soporte de empaque. Totalmente mojada, contacto continuo con líquido, más el peso muerto del empaque y del líquido retenido.
- Eliminador de niebla y ducto de salida. Gas saturado y película de condensado permanente. Suele ser el punto de falla más frecuente, porque es el que menos se inspecciona.
- Chimenea. Carga de viento, ciclado térmico, exposición UV y condensado escurriendo por la pared interior.
Fabricamos FRP para todas estas zonas, pero no con el mismo laminado. Una especificación que pide una sola secuencia de laminado para todo el sistema está sobrediseñando las secciones secas o subdiseñando las mojadas. En nuestras propuestas desglosamos la secuencia de laminado por zona, y recomendamos que el cliente la revise así.
Selección de resina: primero temperatura, después química
En un tanque atmosférico la química es conocida y estable, y la temperatura suele ser moderada. En un lavador, la temperatura es la variable que más veces resulta ser mayor de lo que el usuario supuso.
Los laminados de viniléster estándar son adecuados para servicio continuo en el orden de 180–200 °F (82–93 °C). Por encima de eso, las opciones son enfriar el gas antes de que entre a la sección de FRP, pasar a un sistema de resina de mayor temperatura, o proteger el laminado con un liner termoplástico o fluoropolímero adherido a la pared estructural de FRP.
Cuando el liner fluoropolímero se justifica, la elección la define la temperatura de servicio continuo requerida. Los rangos de servicio continuo publicados para los materiales de liner más usados son:
- PFA: −310 °F a 500 °F (−190 °C a 260 °C)
- MFA: −310 °F a 482 °F (−190 °C a 250 °C)
- FEP: −310 °F a 401 °F (−190 °C a 205 °C)
- ECTFE: −105 °F a 320 °F (−76 °C a 160 °C)
- ETFE: −310 °F a 311 °F (−190 °C a 155 °C)
- PVDF: −40 °F a 284 °F (−40 °C a 140 °C)
El liner no es una mejora automática. Agrega costo, alarga el tiempo de entrega e introduce consideraciones de línea de adhesión y permeación que un laminado desnudo no tiene. Es la respuesta correcta cuando la temperatura, la permeación de ácidos halogenados o la fuerza del oxidante colocan el servicio fuera de lo que la resina sola puede sostener.
Sea cual sea la resina propuesta, el respaldo debe ser información de resistencia química desarrollada como lo describe la norma ASTM C581 —probetas del sistema de resina real expuestas al reactivo real a lo largo del tiempo— y no una tabla genérica de compatibilidad. Para los materiales de liner, la resistencia al reactivo se evalúa bajo las prácticas de ASTM D543.
El vacío es el caso de diseño que más se omite
Este es el hueco más común en las consultas de lavadores. Los sistemas de control de humos casi siempre operan a presión negativa: el ventilador está aguas abajo, jalando el gas a través del sistema. Eso significa que el ducto, y frecuentemente la envolvente del absorbedor, están en servicio de vacío, y el modo de falla que gobierna no es la corrosión: es el pandeo.
Un ducto de FRP de pared delgada, más que suficiente para la química, colapsa bajo una presión negativa modesta si nunca se diseñó para ella, y lo hace de forma instantánea, no progresiva. La respuesta de diseño es espesor de pared más anillos de rigidización exteriores a un espaciamiento calculado, y ambos dependen del vacío de diseño, no del vacío normal de operación.
El vacío de diseño debe ser la presión que el ventilador puede desarrollar contra un sistema totalmente bloqueado, no el diferencial normal. Un lecho de empaque que se ensucia, un eliminador de niebla tapado o una compuerta que cierra sin aviso pueden llevar al ducto a la presión de cierre del ventilador en segundos. Ese número debe venir en la consulta; si nadie lo ha calculado, nos sirve la curva del ventilador y lo calculamos nosotros.
La misma lógica aplica al soporteo. El ducto de FRP es ligero vacío y pesado cuando está lleno de condensado y ensuciamiento. El espaciamiento de soportes, el diseño de colgantes y la pendiente hacia los puntos de drenaje forman parte del alcance, no son una decisión de campo.
Qué necesitamos para cotizar
- Flujo de gas, indicando si está en condiciones reales o estándar
- Composición completa del gas, con rangos de concentración de cada especie corrosiva, incluidos oxidantes traza
- Temperatura del gas de entrada: normal, máxima y de disparo
- Punto de rocío y química esperada del condensado, si se conoce
- Vacío de diseño o presión de cierre del ventilador, y presión interna de diseño si aplica
- Química, concentración y temperatura del licor de lavado
- Tipo, altura y peso húmedo de operación del empaque, si lo suministra un tercero
- Eficiencia de remoción requerida y el límite de emisión al que responde
- Criterios de viento, sismo y nieve del sitio de instalación
- Ruteo del ducto, puntos de soporte y pendiente disponible para drenaje de condensado
- Boquillas y accesos: registros de inspección, entradas de hombre, conexiones de instrumentos, puntos de drenaje
- Cualquier requisito de propagación de flama que deba cumplir la instalación
- Acabado exterior, protección UV y si se requiere superficie interior conductiva o aterrizada
Los dos últimos son los que más se omiten y los que más órdenes de cambio generan. El requisito de propagación de flama, en particular, cambia la familia de resina disponible: tiene que aparecer en la consulta y no en la revisión de planos de aprobación.
Cómo lo verificamos
Las secciones cilíndricas —envolventes de absorbedor y tramos rectos de ducto— las fabricamos por devanado filamentario conforme a ASTM D3299, donde el devanado da propiedades estructurales mejores y más repetibles. Las campanas, transiciones, tolvas, conexiones y geometrías que no son cilindros simples las fabricamos por moldeo por contacto conforme a ASTM D4097.
El control de calidad del laminado terminado incluye verificación de espesor, inspección visual de la barrera de corrosión contra los criterios de aceptación de la norma aplicable, y dureza Barcol conforme a ASTM D2583 como comprobación de curado. La resistencia química del sistema de resina se sustenta con información desarrollada bajo ASTM C581.
Un punto importante: un lavador que opera a presión atmosférica o bajo vacío inducido por ventilador no es un recipiente a presión. Especificarlo como tal agrega costo sin agregar protección. Los códigos de recipientes a presión pertenecen a la especificación únicamente cuando el equipo está genuinamente diseñado para presión interna.
Nuestra experiencia
Llevamos más de 40 años fabricando FRP de forma exclusiva, con más de 2,600 proyectos en minería, industria química y tratamiento de agua y aguas residuales. Los sistemas de control de humos han sido parte constante de ese trabajo, y el patrón en los equipos que nos piden reemplazar es consistente: la resina normalmente era adecuada y el problema estaba en otro lado —un ducto de salida sin pendiente de drenaje que retenía condensado contra la pared, un arreglo de anillos de rigidización diseñado para el vacío de operación en lugar del vacío de cierre, o una entrada caliente que nunca se enfrió a la temperatura para la que se construyó el laminado.
También llevamos más de 20 años aplicando liners fluoropoliméricos, lo que nos da un criterio práctico sobre cuándo el liner justifica su costo y cuándo un laminado bien seleccionado hace el mismo trabajo por menos. Esa conversación conviene tenerla antes de congelar el diseño, no después.
Conclusión
El FRP es el material correcto para la mayoría del servicio de control de humos ácidos, y tiene el historial que lo respalda. Pero un lavador es un sistema, no un recipiente, y las partes que fallan suelen ser las que nadie especificó: el caso de vacío, el drenaje, la transición entre zonas de temperatura. Envíe los datos completos de gas y de vacío con la consulta, pida la secuencia de laminado desglosada por zona y exija D4097, D3299 y C581 en la orden de compra.
Si está especificando un lavador nuevo, reemplazando un tramo de ducto que no duró, o tratando de definir si su servicio requiere liner, envíenos los datos del gas y la curva del ventilador. Le diremos qué necesita el laminado y qué no.
Solicite una cotización a Plastimarmol FRP
Referencias
ASTM International. (2022). Standard practice for determining chemical resistance of thermosetting resins used in glass-fiber-reinforced structures intended for liquid service (ASTM C581-22). ASTM International.
ASTM International. (2023). Standard specification for filament-wound fiberglass-reinforced thermoset-resin corrosion-resistant tanks (ASTM D3299-16(2023)). ASTM International.
ASTM International. (2022). Standard specification for contact-molded glass-fiber-reinforced thermoset resin corrosion-resistant tanks (ASTM D4097-17(2022)). ASTM International.
ASTM International. (2021). Standard practices for evaluating the resistance of plastics to chemical reagents (ASTM D543-21). ASTM International.