La huella de carbono del FRP: perspectiva de ciclo de vida desde la fábrica
De dónde viene el carbono en un equipo de FRP, por qué la vida útil domina el resultado y qué datos pedir a cualquier fabricante al comparar FRP con metales.
Cada vez más clientes de minería, industria química y agua y aguas residuales nos piden la huella de carbono de los tanques, tuberías y ductos que fabricamos. Es una pregunta razonable y merece una respuesta más cuidadosa que una cifra única. Desde el piso de producción vemos qué parte de la huella pertenece a la fábrica y qué parte se define después, por la química, la temperatura y el mantenimiento. Este artículo explica cómo lo analizamos.
No afirmamos que el FRP siempre supere al metal. Lo que sí podemos decir es de dónde viene el carbono en un equipo de FRP, qué decisiones de diseño lo reducen y qué información debe pedir a cualquier fabricante.
Dónde está el carbono en un tanque de FRP
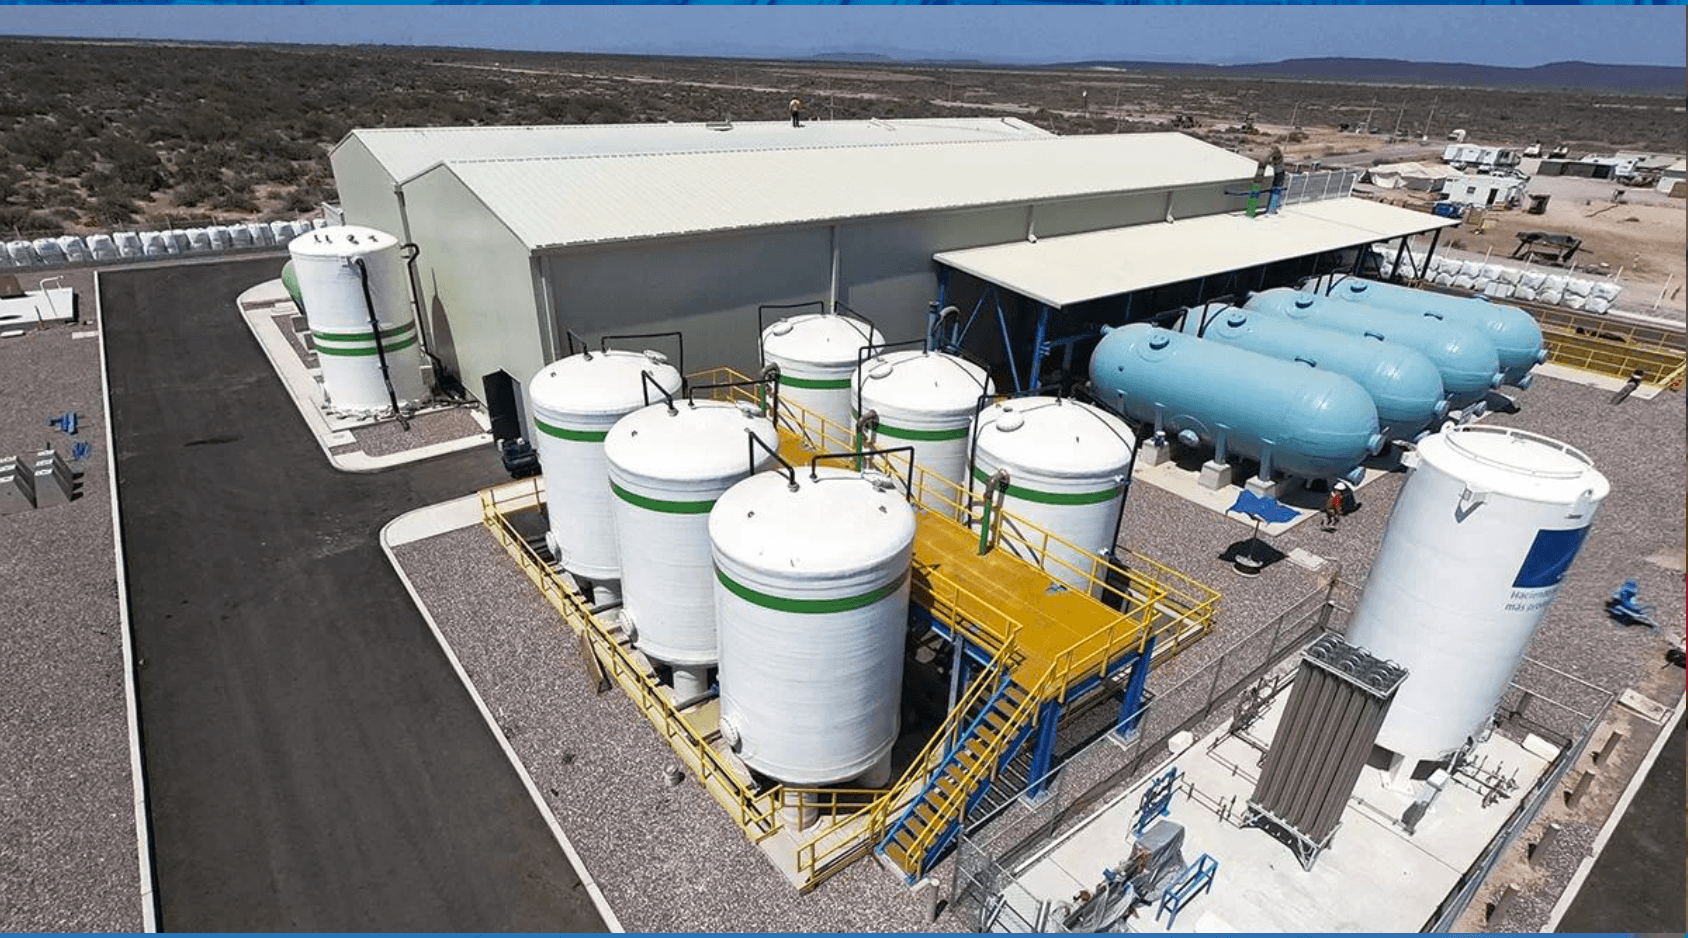
Un laminado de FRP se compone de dos insumos principales: refuerzo de fibra de vidrio y una resina termofija. La fibra de vidrio requiere fundir vidrio, un proceso intensivo en energía. Las resinas provienen de materias primas petroquímicas. Ambas se producen antes de llegar a nuestra planta, así que buena parte de la huella de la cuna a la puerta de un tanque la fijan los materiales que compramos, y la cantidad de material que usamos la fija el diseño.
En planta, los factores que sí controlamos son la eficiencia de material y el desperdicio. Un tanque devanado (filament winding) fabricado conforme a ASTM D3299 deposita fibra continua en ángulos diseñados, de modo que el laminado se calcula para la carga con muy poco material en exceso. El moldeo por contacto conforme a ASTM D4097 nos da flexibilidad para diámetros grandes, arreglos de boquillas a medida y formas no estándar. En ambos casos el diseño queda documentado en un esquema de laminado, por lo que la masa real de material se conoce y se puede reportar.
Por qué la vida útil domina el resultado
Las emisiones de fabricación se generan una sola vez. Si un recipiente se reemplaza antes de lo planeado, se generan otra vez, junto con la demolición, el transporte y el paro de planta. En nuestra experiencia, el reemplazo prematuro es el factor que más pesa en la huella de vida completa del equipo resistente a la corrosión, y casi siempre se debe a una incompatibilidad entre resina y servicio.
Por eso empezamos por la química. Validamos el sistema de resina contra el químico, la concentración y la temperatura reales, con datos de inmersión desarrollados conforme a ASTM C581. Cuando hay que evaluar un recubrimiento o un material del laminado frente a un reactivo, ASTM D543 establece las prácticas de prueba. El FRP de éster vinílico estándar opera en servicio continuo en un rango aproximado de 180–200°F (82–93°C). Por encima de eso no simplemente engrosamos la pared: cambiamos la construcción, por ejemplo con un liner de fluoropolímero, porque un laminado atacado por el fluido de proceso no llegará a su vida de diseño sin importar su espesor.
Comparar FRP con metales en igualdad de condiciones
La comparación solo tiene sentido cuando ambas opciones cumplen el mismo servicio durante el mismo periodo. Recomendamos definir una unidad funcional, por ejemplo un tanque durante 25 años de un servicio dado, y sumar las cuatro etapas:
- Materiales y manufactura: vidrio, resina y energía de fabricación en el FRP; mineral, fundición y fabricación en los metales. Las aleaciones metálicas exóticas suelen requerir más energía para producirse que el acero al carbono.
- Transporte e instalación: el equipo de FRP es más ligero que su equivalente en acero, lo que reduce flete y requerimientos de izaje, y puede permitir cimentaciones más ligeras.
- Operación y mantenimiento: el acero al carbono en servicio corrosivo requiere recubrimientos o revestimientos y su renovación periódica. Cada ciclo consume materiales y exige acceso y paro.
- Fin de vida: los metales tienen rutas de reciclaje establecidas. El FRP termofijo no se funde y sus rutas son más limitadas.
Cuando el fluido de proceso es agresivo para los metales y la temperatura está dentro del rango de la resina, el FRP suele salir mejor porque los ciclos de revestimiento o reemplazo de la opción metálica dominan su huella. Cuando el servicio rebasa los límites de la resina, o las cargas son concentradas y severas, otro material puede ser la mejor opción, y lo decimos desde la cotización.
Fin de vida: lo que decimos a nuestros clientes
Preferimos ser directos en esta etapa. El FRP termofijo no se recicla como el acero. Las rutas que existen incluyen la reducción de tamaño para usarlo como carga y el coprocesamiento en hornos cementeros, donde el vidrio y los minerales sustituyen materia prima y la resina aporta energía. Su disponibilidad depende de la región y del volumen. Por eso el argumento de sustentabilidad del FRP se construye sobre las primeras tres etapas, sobre todo en una vida útil larga y con poco mantenimiento, y no en la reciclabilidad.
Qué pedir a cualquier fabricante
Si su proyecto tiene un requisito de sustentabilidad, estos puntos hacen verificable la respuesta:
- La definición completa del servicio y la vida de diseño en años.
- El sistema de resina y la evidencia de su resistencia a esa química, con referencia a ASTM C581 y, para liners, a ASTM D543.
- La norma de fabricación (ASTM D3299 o ASTM D4097) y el esquema de laminado.
- La masa total del equipo según diseño.
- Datos de la cuna a la puerta de los materiales específicos, con supuestos y fuente.
- El plan de inspección y mantenimiento para toda la vida de diseño.
- Las opciones de fin de vida disponibles en su región.
Normas ASTM aplicables
- ASTM C581: resistencia química de resinas termofijas en estructuras reforzadas con fibra de vidrio para servicio con líquidos.
- ASTM D3299: tanques resistentes a la corrosión de resina termofija reforzada con fibra de vidrio, devanados.
- ASTM D4097: tanques resistentes a la corrosión de resina termofija reforzada con fibra de vidrio, moldeados por contacto.
- ASTM D543: resistencia de los plásticos a reactivos químicos.
Nuestra Experiencia
En Plastimarmol fabricamos FRP de manera exclusiva desde hace más de 40 años y hemos realizado más de 2,600 proyectos en minería, industria química y agua y aguas residuales. Desde hace más de 20 años también aplicamos liners de fluoropolímero en servicios que exceden el rango del éster vinílico estándar. En cada uno de esos proyectos, el equipo que llega a su vida de diseño es aquel cuya resina, laminado y liner se eligieron contra las condiciones reales de proceso antes de iniciar la fabricación.
Conclusión
La huella de carbono de un tanque de FRP no es un dato de catálogo. Depende del servicio, la vida de diseño, la norma de construcción y qué tan bien coincide la resina con la química. Si está preparando un proyecto con criterios de sustentabilidad, envíe a Plastimarmol sus condiciones de servicio y fichas técnicas. Le ayudaremos a definir el equipo, documentarlo conforme a ASTM C581, D3299, D4097 y D543, y entregar la masa y los datos de laminado que su equipo necesita.
Referencias
ASTM International. (2022). Standard practice for determining chemical resistance of thermosetting resins used in glass-fiber-reinforced structures intended for liquid service (ASTM C581-22). ASTM International.
ASTM International. (2023). Standard specification for filament-wound fiberglass-reinforced thermoset-resin corrosion-resistant tanks (ASTM D3299-16(2023)). ASTM International.
ASTM International. (2022). Standard specification for contact-molded glass-fiber-reinforced thermoset resin corrosion-resistant tanks (ASTM D4097-17(2022)). ASTM International.
ASTM International. (2021). Standard practices for evaluating the resistance of plastics to chemical reagents (ASTM D543-21). ASTM International.